Domain haus-trocken.de kaufen?
Wir ziehen mit dem Projekt
haus-trocken.de um.
Sind Sie am Kauf der Domain
haus-trocken.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain haus-trocken.de kaufen?
Welche Splitt Körnung?
Welche Splitt Körnung? Könnten Sie mir bitte mitteilen, welche Körnung des Splitts Sie benötigen? Die Körnung des Splitts kann je nach Verwendungszweck variieren, daher ist es wichtig, die genaue Größe zu kennen. Möchten Sie feinen Splitt für eine feine Oberfläche oder groben Splitt für eine stabilere Unterlage? Die richtige Körnung des Splitts ist entscheidend für ein erfolgreiches Bauprojekt. Gerne berate ich Sie weiter, sobald ich mehr Informationen über die benötigte Körnung habe. **
Welche Körnung Schleifpapier?
Welche Körnung Schleifpapier ist für welchen Einsatzzweck geeignet? Gibt es Unterschiede in der Körnung je nach Material, das bearbeitet werden soll? Welche Körnung eignet sich beispielsweise für das grobe Abschleifen von Holz und welche für feine Oberflächenbearbeitung? Wie wählt man die passende Körnung aus, um ein optimales Ergebnis zu erzielen? **

Ähnliche Suchbegriffe für Körnung
Top-Angebote
Produkte zum Begriff Körnung:
-
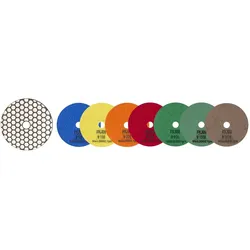
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 3000RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 50RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 100RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter

-
Was bedeutet Körnung?
Was bedeutet Körnung? Körnung bezieht sich auf die Größe der Partikel in einem Material, insbesondere in Bezug auf Schleif- oder Schneidwerkzeuge. Je feiner die Körnung, desto glatter und präziser ist das Ergebnis. Körnung wird oft in Form von Zahlen wie z.B. P80 oder P120 angegeben, wobei höhere Zahlen für feinere Körnungen stehen. Die Wahl der richtigen Körnung ist entscheidend für die Qualität und Genauigkeit des Endprodukts. **
-
Welche Körnung pinienrinde?
Die Körnung der Pinienrinde kann je nach Verwendungszweck variieren. Für dekorative Zwecke im Garten oder auf Wegen wird oft eine Körnung von 10-40 mm empfohlen, da diese Größe eine gute Abdeckung bietet und gleichzeitig gut begehbar ist. Für den Einsatz als Mulchschicht in Beeten oder unter Sträuchern kann eine feinere Körnung von 5-15 mm geeignet sein, da sie besser am Boden haftet und Unkrautwachstum unterdrücken kann. Es ist wichtig, die richtige Körnung entsprechend der gewünschten Funktion und Ästhetik auszuwählen. Letztendlich hängt die Wahl der Körnung auch von persönlichen Vorlieben und dem individuellen Gartenstil ab. **
-
Welche Körnung strahlmittel?
Welche Körnung des Strahlmittels wird benötigt? Die Körnung des Strahlmittels hängt von verschiedenen Faktoren ab, wie beispielsweise dem Material, das bearbeitet werden soll, und dem gewünschten Oberflächenfinish. Eine grobe Körnung eignet sich gut für das Entfernen von Rost oder Farbe, während eine feinere Körnung für ein glatteres Finish sorgt. Es ist wichtig, die richtige Körnung zu wählen, um optimale Ergebnisse zu erzielen und Schäden am Material zu vermeiden. Welche Körnung des Strahlmittels empfehlen Sie für das spezifische Projekt? **
-
Welche Körnung Fugensand?
Welche Körnung Fugensand ist für welche Art von Pflastersteinen oder Platten geeignet? Die richtige Körnung des Fugensandes hängt von der Breite der Fugen ab. Welche Farbe und Zusammensetzung des Fugensandes passt am besten zu Ihrem Pflaster? Soll der Fugensand wasserdurchlässig sein oder eher unkrautfrei? Welche Menge Fugensand wird für Ihr Projekt benötigt? **

Was ist Körnung?
Körnung bezieht sich auf die Größe der Partikel in einem Material, insbesondere in Bezug auf die Textur oder die Feinheit eines Stoffes. In der Fotografie bezeichnet Körnung das Kornmuster, das bei der Entwicklung von analogen Filmen entsteht. Je höher die Körnung, desto grobkörniger erscheint das Bild. In der Materialwissenschaft kann Körnung auch die Verteilung der Partikelgrößen in einem Feststoff beschreiben. Körnung spielt eine wichtige Rolle in verschiedenen Bereichen wie der Herstellung von Baustoffen, der Lebensmittelverarbeitung und der chemischen Industrie. **
Welcher filtersand Körnung?
Welche Art von Poolfilter verwenden Sie? Die Körnung des Filtersandes hängt von der Art des Filters ab. Für Sandfilter werden normalerweise Körnungen zwischen 0,4 und 0,8 mm empfohlen. Bei Kiesfiltern hingegen kann die Körnung größer sein, etwa 3 bis 5 mm. Es ist wichtig, die richtige Körnung zu wählen, um eine effiziente Filtration zu gewährleisten und Verstopfungen zu vermeiden. Haben Sie bereits Erfahrung mit der Auswahl von Filtersand oder benötigen Sie weitere Informationen dazu? **
Top-Angebote
Produkte zum Begriff Körnung:
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - BUFFRUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Eco-HausEco-Haus , Ein Stück Zukunft fürs Kinderzimmer: Mit dem Eco-Haus und seinen zahlreichen Versuchen rund um regenerative Energien und nachhaltige Haustechnik wird die Energiewende spielend erlebbar. Experimente mit echter Technik und Bepflanzung machen aktuelle Themen wie regenerative Energien und nachhaltiges Wohnen leicht verständlich. Die Realität im Modell: Miniaturausgaben von Heizung, Klimaanlage, Solarzelle und Beleuchtung zeigen kinderleicht Energieflüsse und ökologische Zusammenhänge auf. Die ausführliche Anleitung erklärt nicht nur die Experimente zur Wärmedämmung und Begrünung des Haus-Modells, sondern auch Tipps zum Re- und Upcycling der Materialien des Sets. Der KOSMOS Experimentierkasten Eco-Haus ist mit seinen kreativen Experimenten der ideale Einstieg in die Themen Energieeffizienz und nachhaltiges Wohnen für Kinder ab acht Jahren. Wofür lassen sich Solarzellen nutzen? Welchen Einfluss haben die Jahreszeiten auf den Energieverbrauch? Und was bringt ein begrüntes Dach? Antworten auf diese und viele weitere spannende Fragen rund um Technik und nachhaltiges Wohnen geben die zahlreichen Experimente, die sich mit dem innovativen Eco-Haus von KOSMOS umsetzen lassen. Spielend leicht und nah an der Realität lernen Kinder, wie sie ihr eigenes Hausmodell mit regenerativer Energie versorgen können. Einmal aufgebaut und mit Stickern gestaltet, wird das Haus dank der Miniaturausgaben von Solarzelle, Klimaanlage, Beleuchtung & Co. zur interaktiven Spiel- und Experimentierwelt. , Eierkocher > Kleingeräte Küche , Erscheinungsjahr: 202410, Produktform: Spiele, Keyword: kosmos experimente ab 8 jahre; experimentierkasten ab 8 jahre; experimentierkasten ab 10 jahre; solar bots; kosmos solar bots; fischertechnik; fischer technik; fischer technik ab 9 jahre; fischertechnik green energy; bausatz kinder; solar roboter; kosmos ab 8; baukasten ab 8 jahre; lego solar system; solar kinder bausatz; solar kinder; nachhaltige geschenke kinder; nachhaltig; erneuerbare energien kinder, Fachschema: Kinder- u. Jugendliteratur / Beschäftigungsbuch~Non Books / Bastelsets, Handarbeitsets~Non Books / Experimentierkästen, Fachkategorie: Frühe Kindheit / Frühkindliche Bildung, Altersempfehlung / Lesealter: 18, ab Alter: 8, bis Alter: 12, Warengruppe: NB/Kinderbücher/Kinderbeschäftigung Lernen, UNSPSC: 95030070, Warenverzeichnis für die Außenhandelsstatistik: 95030070, Sender’s product category: NONBO, Länge: 371, Breite: 297, Höhe: 81, Gewicht: 1160, Produktform: Spiele, Genre: Spiele, PBS,76,53 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 3000RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Welche Splitt Körnung?
Welche Splitt Körnung? Könnten Sie mir bitte mitteilen, welche Körnung des Splitts Sie benötigen? Die Körnung des Splitts kann je nach Verwendungszweck variieren, daher ist es wichtig, die genaue Größe zu kennen. Möchten Sie feinen Splitt für eine feine Oberfläche oder groben Splitt für eine stabilere Unterlage? Die richtige Körnung des Splitts ist entscheidend für ein erfolgreiches Bauprojekt. Gerne berate ich Sie weiter, sobald ich mehr Informationen über die benötigte Körnung habe. **
-
Welche Körnung Schleifpapier?
Welche Körnung Schleifpapier ist für welchen Einsatzzweck geeignet? Gibt es Unterschiede in der Körnung je nach Material, das bearbeitet werden soll? Welche Körnung eignet sich beispielsweise für das grobe Abschleifen von Holz und welche für feine Oberflächenbearbeitung? Wie wählt man die passende Körnung aus, um ein optimales Ergebnis zu erzielen? **
-
Was bedeutet Körnung?
Was bedeutet Körnung? Körnung bezieht sich auf die Größe der Partikel in einem Material, insbesondere in Bezug auf Schleif- oder Schneidwerkzeuge. Je feiner die Körnung, desto glatter und präziser ist das Ergebnis. Körnung wird oft in Form von Zahlen wie z.B. P80 oder P120 angegeben, wobei höhere Zahlen für feinere Körnungen stehen. Die Wahl der richtigen Körnung ist entscheidend für die Qualität und Genauigkeit des Endprodukts. **
-
Welche Körnung pinienrinde?
Die Körnung der Pinienrinde kann je nach Verwendungszweck variieren. Für dekorative Zwecke im Garten oder auf Wegen wird oft eine Körnung von 10-40 mm empfohlen, da diese Größe eine gute Abdeckung bietet und gleichzeitig gut begehbar ist. Für den Einsatz als Mulchschicht in Beeten oder unter Sträuchern kann eine feinere Körnung von 5-15 mm geeignet sein, da sie besser am Boden haftet und Unkrautwachstum unterdrücken kann. Es ist wichtig, die richtige Körnung entsprechend der gewünschten Funktion und Ästhetik auszuwählen. Letztendlich hängt die Wahl der Körnung auch von persönlichen Vorlieben und dem individuellen Gartenstil ab. **
Ähnliche Suchbegriffe für Körnung
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 50RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 100RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
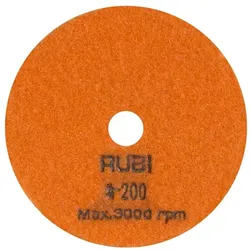
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 200RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 400RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Welche Körnung strahlmittel?
Welche Körnung des Strahlmittels wird benötigt? Die Körnung des Strahlmittels hängt von verschiedenen Faktoren ab, wie beispielsweise dem Material, das bearbeitet werden soll, und dem gewünschten Oberflächenfinish. Eine grobe Körnung eignet sich gut für das Entfernen von Rost oder Farbe, während eine feinere Körnung für ein glatteres Finish sorgt. Es ist wichtig, die richtige Körnung zu wählen, um optimale Ergebnisse zu erzielen und Schäden am Material zu vermeiden. Welche Körnung des Strahlmittels empfehlen Sie für das spezifische Projekt? **
-
Welche Körnung Fugensand?
Welche Körnung Fugensand ist für welche Art von Pflastersteinen oder Platten geeignet? Die richtige Körnung des Fugensandes hängt von der Breite der Fugen ab. Welche Farbe und Zusammensetzung des Fugensandes passt am besten zu Ihrem Pflaster? Soll der Fugensand wasserdurchlässig sein oder eher unkrautfrei? Welche Menge Fugensand wird für Ihr Projekt benötigt? **
-
Was ist Körnung?
Körnung bezieht sich auf die Größe der Partikel in einem Material, insbesondere in Bezug auf die Textur oder die Feinheit eines Stoffes. In der Fotografie bezeichnet Körnung das Kornmuster, das bei der Entwicklung von analogen Filmen entsteht. Je höher die Körnung, desto grobkörniger erscheint das Bild. In der Materialwissenschaft kann Körnung auch die Verteilung der Partikelgrößen in einem Feststoff beschreiben. Körnung spielt eine wichtige Rolle in verschiedenen Bereichen wie der Herstellung von Baustoffen, der Lebensmittelverarbeitung und der chemischen Industrie. **
-
Welcher filtersand Körnung?
Welche Art von Poolfilter verwenden Sie? Die Körnung des Filtersandes hängt von der Art des Filters ab. Für Sandfilter werden normalerweise Körnungen zwischen 0,4 und 0,8 mm empfohlen. Bei Kiesfiltern hingegen kann die Körnung größer sein, etwa 3 bis 5 mm. Es ist wichtig, die richtige Körnung zu wählen, um eine effiziente Filtration zu gewährleisten und Verstopfungen zu vermeiden. Haben Sie bereits Erfahrung mit der Auswahl von Filtersand oder benötigen Sie weitere Informationen dazu? **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.