Domain haus-trocken.de kaufen?
Wir ziehen mit dem Projekt
haus-trocken.de um.
Sind Sie am Kauf der Domain
haus-trocken.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain haus-trocken.de kaufen?
Naturstein oder Feinsteinzeug?
Die Wahl zwischen Naturstein und Feinsteinzeug hängt von verschiedenen Faktoren ab. Naturstein ist ein natürlicher und einzigartiger Werkstoff, der eine warme und natürliche Atmosphäre schafft. Feinsteinzeug hingegen ist ein künstlicher Werkstoff, der sehr widerstandsfähig und pflegeleicht ist. Letztendlich kommt es auf den persönlichen Geschmack, den Verwendungszweck und das Budget an. **
Ist Feinsteinzeug Keramik?
Ja, Feinsteinzeug ist eine Art von Keramik. Es handelt sich um eine besonders dichte und robuste Form von Keramik, die durch spezielle Herstellungsverfahren entsteht. Feinsteinzeug zeichnet sich durch seine hohe Festigkeit, geringe Wasseraufnahme und Widerstandsfähigkeit gegenüber Flecken und Kratzern aus. Es wird häufig für Boden- und Wandfliesen verwendet, sowohl im Innen- als auch im Außenbereich. Feinsteinzeug ist aufgrund seiner Eigenschaften und seiner Vielseitigkeit eine beliebte Wahl für den Einsatz in Wohn- und Gewerbegebäuden. **


Ähnliche Suchbegriffe für Feinsteinzeug
Top-Angebote
Produkte zum Begriff Feinsteinzeug:
-
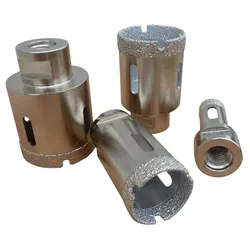
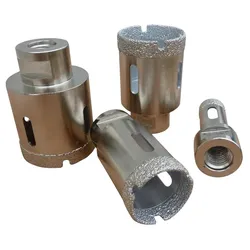
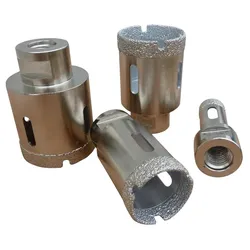
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 120 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber109,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 20 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber29,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 45 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber49,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 90 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber79,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter

-
Wird Feinsteinzeug heiß?
Ja, Feinsteinzeug kann heiß werden, insbesondere wenn es direkter Sonneneinstrahlung ausgesetzt ist oder wenn es in der Nähe einer Wärmequelle wie einem Kamin oder einem Ofen liegt. Da Feinsteinzeug ein sehr dichtes und hitzebeständiges Material ist, kann es jedoch hohe Temperaturen standhalten, ohne zu beschädigt zu werden. Es ist wichtig zu beachten, dass Feinsteinzeug aufgrund seiner Wärmeleitfähigkeit auch die Umgebungstemperatur reflektieren kann, was dazu führen kann, dass es sich warm anfühlt. Es ist ratsam, Vorsichtsmaßnahmen zu treffen, um Verbrennungen zu vermeiden, wenn man barfuß über heiße Feinsteinzeugfliesen läuft. Es ist auch empfehlenswert, hitzebeständige Unterlagen oder Untersetzer zu verwenden, um mögliche Schäden durch Hitze zu vermeiden. **
-
Sind alle Feinsteinzeug frostsicher?
Nein, nicht alle Feinsteinzeugfliesen sind automatisch frostsicher. Die Frostsicherheit hängt von der Qualität des Materials und der Herstellungsprozesse ab. Es ist wichtig, dass die Feinsteinzeugfliesen für den Außenbereich geeignet sind und eine entsprechende Frostbeständigkeit aufweisen. Es ist ratsam, sich vor dem Kauf von Feinsteinzeugfliesen für den Außenbereich über deren Frostbeständigkeit zu informieren und gegebenenfalls vom Hersteller oder Verkäufer beraten zu lassen. Es ist wichtig, dass die Fliesen den Temperaturschwankungen standhalten können, um Schäden durch Frost zu vermeiden. **
-
Kann man Feinsteinzeug lackieren?
Ja, Feinsteinzeug kann lackiert werden, jedoch ist es wichtig, dass der Lack speziell für Feinsteinzeug geeignet ist. Zuerst muss die Oberfläche gründlich gereinigt und entfettet werden, um eine gute Haftung des Lacks zu gewährleisten. Anschließend kann der Lack in mehreren dünnen Schichten aufgetragen werden, um ein gleichmäßiges Ergebnis zu erzielen. Nach dem Lackieren sollte das Feinsteinzeug ausreichend trocknen, bevor es wieder benutzt wird. Es ist ratsam, sich vor dem Lackieren von Feinsteinzeug von einem Fachmann beraten zu lassen, um sicherzustellen, dass der Prozess korrekt durchgeführt wird. **
-
Was bedeutet Feinsteinzeug Fliesen?
Feinsteinzeug Fliesen sind eine spezielle Art von Fliesen, die aus einer Mischung von Ton, Quarz und anderen natürlichen Materialien hergestellt werden. Sie zeichnen sich durch ihre hohe Dichte und Festigkeit aus, was sie besonders langlebig und robust macht. Feinsteinzeug Fliesen sind in der Regel auch sehr pflegeleicht und resistent gegen Kratzer, Flecken und Feuchtigkeit. Aufgrund ihrer Eigenschaften eignen sie sich besonders gut für stark frequentierte Bereiche wie Badezimmer, Küchen oder Flure. Insgesamt sind Feinsteinzeug Fliesen eine hochwertige und vielseitige Wahl für den Boden- und Wandbelag in Wohn- und Gewerbegebäuden. **

Wie bohre ich Feinsteinzeug?
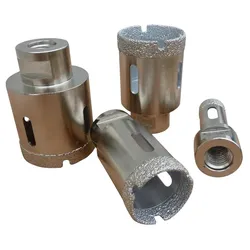
Um Feinsteinzeug zu bohren, benötigst du spezielle Diamantbohrer, da herkömmliche Bohrer nicht stark genug sind. Stelle sicher, dass das Feinsteinzeug fest fixiert ist, um ein Verrutschen während des Bohrens zu vermeiden. Markiere die Stelle, an der du bohren möchtest, mit einem Kreuz und verwende dann einen Bohrer mit niedriger Drehzahl und ohne Schlagfunktion. Kühlflüssigkeit wie Wasser oder Öl kann helfen, die Hitzeentwicklung beim Bohren zu reduzieren und die Lebensdauer des Bohrers zu verlängern. Achte darauf, langsam und mit gleichmäßigem Druck zu bohren, um Risse oder Beschädigungen des Feinsteinzeugs zu vermeiden. **
Welcher Bohrer für Feinsteinzeug?
Welcher Bohrer für Feinsteinzeug? Feinsteinzeug ist ein sehr hartes Material, daher empfiehlt es sich, spezielle Diamantbohrer zu verwenden, die für das Bohren in harte Materialien wie Fliesen, Keramik oder eben Feinsteinzeug geeignet sind. Diese Diamantbohrer sind in verschiedenen Größen erhältlich und sorgen für präzise und saubere Bohrungen. Es ist wichtig, beim Bohren in Feinsteinzeug eine niedrige Drehzahl und ausreichend Wasser als Kühlung zu verwenden, um Überhitzung und Beschädigungen zu vermeiden. Vor dem Bohren sollte zudem eine Markierung auf der Fliese angebracht werden, um die Bohrstelle genau zu treffen. **
Top-Angebote
Produkte zum Begriff Feinsteinzeug:
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 40 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber44,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Eco-HausEco-Haus , Ein Stück Zukunft fürs Kinderzimmer: Mit dem Eco-Haus und seinen zahlreichen Versuchen rund um regenerative Energien und nachhaltige Haustechnik wird die Energiewende spielend erlebbar. Experimente mit echter Technik und Bepflanzung machen aktuelle Themen wie regenerative Energien und nachhaltiges Wohnen leicht verständlich. Die Realität im Modell: Miniaturausgaben von Heizung, Klimaanlage, Solarzelle und Beleuchtung zeigen kinderleicht Energieflüsse und ökologische Zusammenhänge auf. Die ausführliche Anleitung erklärt nicht nur die Experimente zur Wärmedämmung und Begrünung des Haus-Modells, sondern auch Tipps zum Re- und Upcycling der Materialien des Sets. Der KOSMOS Experimentierkasten Eco-Haus ist mit seinen kreativen Experimenten der ideale Einstieg in die Themen Energieeffizienz und nachhaltiges Wohnen für Kinder ab acht Jahren. Wofür lassen sich Solarzellen nutzen? Welchen Einfluss haben die Jahreszeiten auf den Energieverbrauch? Und was bringt ein begrüntes Dach? Antworten auf diese und viele weitere spannende Fragen rund um Technik und nachhaltiges Wohnen geben die zahlreichen Experimente, die sich mit dem innovativen Eco-Haus von KOSMOS umsetzen lassen. Spielend leicht und nah an der Realität lernen Kinder, wie sie ihr eigenes Hausmodell mit regenerativer Energie versorgen können. Einmal aufgebaut und mit Stickern gestaltet, wird das Haus dank der Miniaturausgaben von Solarzelle, Klimaanlage, Beleuchtung & Co. zur interaktiven Spiel- und Experimentierwelt. , Eierkocher > Kleingeräte Küche , Erscheinungsjahr: 202410, Produktform: Spiele, Keyword: kosmos experimente ab 8 jahre; experimentierkasten ab 8 jahre; experimentierkasten ab 10 jahre; solar bots; kosmos solar bots; fischertechnik; fischer technik; fischer technik ab 9 jahre; fischertechnik green energy; bausatz kinder; solar roboter; kosmos ab 8; baukasten ab 8 jahre; lego solar system; solar kinder bausatz; solar kinder; nachhaltige geschenke kinder; nachhaltig; erneuerbare energien kinder, Fachschema: Kinder- u. Jugendliteratur / Beschäftigungsbuch~Non Books / Bastelsets, Handarbeitsets~Non Books / Experimentierkästen, Fachkategorie: Frühe Kindheit / Frühkindliche Bildung, Altersempfehlung / Lesealter: 18, ab Alter: 8, bis Alter: 12, Warengruppe: NB/Kinderbücher/Kinderbeschäftigung Lernen, UNSPSC: 95030070, Warenverzeichnis für die Außenhandelsstatistik: 95030070, Sender’s product category: NONBO, Länge: 371, Breite: 297, Höhe: 81, Gewicht: 1160, Produktform: Spiele, Genre: Spiele, PBS,76,53 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 120 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber109,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 20 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber29,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Naturstein oder Feinsteinzeug?
Die Wahl zwischen Naturstein und Feinsteinzeug hängt von verschiedenen Faktoren ab. Naturstein ist ein natürlicher und einzigartiger Werkstoff, der eine warme und natürliche Atmosphäre schafft. Feinsteinzeug hingegen ist ein künstlicher Werkstoff, der sehr widerstandsfähig und pflegeleicht ist. Letztendlich kommt es auf den persönlichen Geschmack, den Verwendungszweck und das Budget an. **
-
Ist Feinsteinzeug Keramik?
Ja, Feinsteinzeug ist eine Art von Keramik. Es handelt sich um eine besonders dichte und robuste Form von Keramik, die durch spezielle Herstellungsverfahren entsteht. Feinsteinzeug zeichnet sich durch seine hohe Festigkeit, geringe Wasseraufnahme und Widerstandsfähigkeit gegenüber Flecken und Kratzern aus. Es wird häufig für Boden- und Wandfliesen verwendet, sowohl im Innen- als auch im Außenbereich. Feinsteinzeug ist aufgrund seiner Eigenschaften und seiner Vielseitigkeit eine beliebte Wahl für den Einsatz in Wohn- und Gewerbegebäuden. **
-
Wird Feinsteinzeug heiß?
Ja, Feinsteinzeug kann heiß werden, insbesondere wenn es direkter Sonneneinstrahlung ausgesetzt ist oder wenn es in der Nähe einer Wärmequelle wie einem Kamin oder einem Ofen liegt. Da Feinsteinzeug ein sehr dichtes und hitzebeständiges Material ist, kann es jedoch hohe Temperaturen standhalten, ohne zu beschädigt zu werden. Es ist wichtig zu beachten, dass Feinsteinzeug aufgrund seiner Wärmeleitfähigkeit auch die Umgebungstemperatur reflektieren kann, was dazu führen kann, dass es sich warm anfühlt. Es ist ratsam, Vorsichtsmaßnahmen zu treffen, um Verbrennungen zu vermeiden, wenn man barfuß über heiße Feinsteinzeugfliesen läuft. Es ist auch empfehlenswert, hitzebeständige Unterlagen oder Untersetzer zu verwenden, um mögliche Schäden durch Hitze zu vermeiden. **
-
Sind alle Feinsteinzeug frostsicher?
Nein, nicht alle Feinsteinzeugfliesen sind automatisch frostsicher. Die Frostsicherheit hängt von der Qualität des Materials und der Herstellungsprozesse ab. Es ist wichtig, dass die Feinsteinzeugfliesen für den Außenbereich geeignet sind und eine entsprechende Frostbeständigkeit aufweisen. Es ist ratsam, sich vor dem Kauf von Feinsteinzeugfliesen für den Außenbereich über deren Frostbeständigkeit zu informieren und gegebenenfalls vom Hersteller oder Verkäufer beraten zu lassen. Es ist wichtig, dass die Fliesen den Temperaturschwankungen standhalten können, um Schäden durch Frost zu vermeiden. **
Ähnliche Suchbegriffe für Feinsteinzeug
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 45 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber49,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 90 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber79,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 50 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber54,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 25 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber34,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Kann man Feinsteinzeug lackieren?
Ja, Feinsteinzeug kann lackiert werden, jedoch ist es wichtig, dass der Lack speziell für Feinsteinzeug geeignet ist. Zuerst muss die Oberfläche gründlich gereinigt und entfettet werden, um eine gute Haftung des Lacks zu gewährleisten. Anschließend kann der Lack in mehreren dünnen Schichten aufgetragen werden, um ein gleichmäßiges Ergebnis zu erzielen. Nach dem Lackieren sollte das Feinsteinzeug ausreichend trocknen, bevor es wieder benutzt wird. Es ist ratsam, sich vor dem Lackieren von Feinsteinzeug von einem Fachmann beraten zu lassen, um sicherzustellen, dass der Prozess korrekt durchgeführt wird. **
-
Was bedeutet Feinsteinzeug Fliesen?
Feinsteinzeug Fliesen sind eine spezielle Art von Fliesen, die aus einer Mischung von Ton, Quarz und anderen natürlichen Materialien hergestellt werden. Sie zeichnen sich durch ihre hohe Dichte und Festigkeit aus, was sie besonders langlebig und robust macht. Feinsteinzeug Fliesen sind in der Regel auch sehr pflegeleicht und resistent gegen Kratzer, Flecken und Feuchtigkeit. Aufgrund ihrer Eigenschaften eignen sie sich besonders gut für stark frequentierte Bereiche wie Badezimmer, Küchen oder Flure. Insgesamt sind Feinsteinzeug Fliesen eine hochwertige und vielseitige Wahl für den Boden- und Wandbelag in Wohn- und Gewerbegebäuden. **
-
Wie bohre ich Feinsteinzeug?
Um Feinsteinzeug zu bohren, benötigst du spezielle Diamantbohrer, da herkömmliche Bohrer nicht stark genug sind. Stelle sicher, dass das Feinsteinzeug fest fixiert ist, um ein Verrutschen während des Bohrens zu vermeiden. Markiere die Stelle, an der du bohren möchtest, mit einem Kreuz und verwende dann einen Bohrer mit niedriger Drehzahl und ohne Schlagfunktion. Kühlflüssigkeit wie Wasser oder Öl kann helfen, die Hitzeentwicklung beim Bohren zu reduzieren und die Lebensdauer des Bohrers zu verlängern. Achte darauf, langsam und mit gleichmäßigem Druck zu bohren, um Risse oder Beschädigungen des Feinsteinzeugs zu vermeiden. **
-
Welcher Bohrer für Feinsteinzeug?
Welcher Bohrer für Feinsteinzeug? Feinsteinzeug ist ein sehr hartes Material, daher empfiehlt es sich, spezielle Diamantbohrer zu verwenden, die für das Bohren in harte Materialien wie Fliesen, Keramik oder eben Feinsteinzeug geeignet sind. Diese Diamantbohrer sind in verschiedenen Größen erhältlich und sorgen für präzise und saubere Bohrungen. Es ist wichtig, beim Bohren in Feinsteinzeug eine niedrige Drehzahl und ausreichend Wasser als Kühlung zu verwenden, um Überhitzung und Beschädigungen zu vermeiden. Vor dem Bohren sollte zudem eine Markierung auf der Fliese angebracht werden, um die Bohrstelle genau zu treffen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.